
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-16 origine:Propulsé


Imaginez passer une demi-journée à poser un cordon d"apparence impeccable sur un joint de tuyau 6G haute pression, seulement pour que l"inspecteur des tests non destructifs (CND) le signale pour une fissuration sous le cordon le lendemain matin. Fatigué des tests aux rayons X ratés et de la corvée interminable et sale des retouches ? Vous n’êtes certainement pas le seul à être confronté à cela.
Dans la fabrication de structures et d’appareils sous pression, l’humidité ambiante détruit incroyablement rapidement les tiges à faible teneur en hydrogène. Même quelques heures d’exposition à une matinée humide peuvent compromettre l’intégrité chimique du flux. Heureusement, un séchoir à baguettes de soudage de taille appropriée constitue votre principale ligne de défense contre la contamination atmosphérique. Il évite les défauts structurels coûteux bien avant même que vous ne déclenchiez un arc.
Cependant, pour acheter le bon équipement, il ne suffit pas de saisir une boîte métallique qui chauffe. Vous devez soigneusement adapter les capacités thermiques et la capacité de rétention de l"unité au taux de combustion quotidien spécifique de votre équipage. Dans ce guide complet, vous apprendrez exactement quelles spécifications sont requises pour maintenir vos consommables en parfait état et vos soudures strictement conformes au code.
L'humidité est l'ennemi : même une brève fenêtre d'exposition à l'atmosphère peut détruire les électrodes à faible teneur en hydrogène (comme le E7018), entraînant des défauts de soudure structurels coûteux.
Stockage ou re-séchage : vous avez besoin de plages de température totalement différentes selon que vous maintenez simplement la sécheresse en usine (conservation/stockage) ou que vous restaurez de manière agressive des tiges compromises en humidité (re-séchage/recuisson).
La capacité compte : Le choix entre une petite unité mobile (10 à 20 lb) et un four stationnaire massif (plus de 400 lb) dépend entièrement de la taille de votre équipe, de l'emplacement du chantier et de la consommation quotidienne de consommables.
La conformité est cruciale : le respect des normes AWS et ASME pour la gestion des consommables n'est pas négociable pour les applications de construction en acier et d'appareils sous pression.
Comprendre exactement comment les électrodes se dégradent n'est pas seulement une théorie : c'est une réalité opérationnelle essentielle pour tout atelier de fabrication ou installation mobile. Un four à barres dédié est absolument fondamental pour maintenir l’intégrité métallurgique du bain de soudure.
Le revêtement de flux sur les électrodes de soudage à l’arc avec protection (SMAW) est hautement hygroscopique. Il aspire activement l"humidité de l"air comme une éponge. Lorsqu"une électrode contaminée par l"humidité est consommée, la chaleur intense de l"arc de soudage décompose violemment les molécules d"eau piégées (H₂O) en hydrogène et oxygène.
Par conséquent, l’hydrogène gazeux se dissout directement dans le métal fondu. À mesure que le joint refroidit et se solidifie, l’hydrogène tente de s’échapper. S"il reste piégé dans le métal en train de se solidifier ou dans la zone affectée thermiquement (ZAT), il crée une contrainte interne massive. Ce phénomène conduit à une fissuration sous les billes, universellement connue sous le nom de fissuration induite par l"hydrogène (HIC) ou fissuration à froid. De plus, le gaz qui s’échappe peut laisser des vides, entraînant une porosité importante. Ces deux défauts détruisent la résistance à la traction du joint et garantissent un échec d’évaluation non destructive.
La fonction principale des équipements de séchage est de créer un micro-environnement contrôlé qui arrête complètement l’absorption d’humidité. En maintenant une température ambiante continue et élevée, la chambre empêche la condensation et maintient le revêtement de flux verrouillé à son niveau d"humidité spécifié en usine.
Investir dans une bonne gestion des consommables est directement corrélé à des économies massives sur les coûts opérationnels. Lorsque les électrodes sont exposées à l’atmosphère au-delà de leurs limites spécifiées, elles doivent soit subir un processus de recuit long et énergivore, soit être jetées à la poubelle. Plus important encore, l’utilisation de tiges compromises conduit à des soudures défectueuses qui nécessitent un gougeage, un meulage et un resoudage fastidieux à l’arc. En utilisant un stockage thermique fiable, les installations de fabrication minimisent les déchets de consommables et réduisent considérablement les heures de travail consacrées aux retouches.
Un point de confusion fréquent que je constate dans les ateliers est la confusion entre conservation (stockage) et recuisson (reséchage). Ces deux processus nécessitent des profils thermiques très différents et répondent à des objectifs totalement différents. La sélection d’une mauvaise température peut soit ne pas réussir à éliminer l’humidité profondément incrustée, soit détruire définitivement l’électrode.
Les fours de maintien sont conçus dans un but très spécifique : garder au sec les tiges neuves et non contaminées immédiatement après avoir ouvert leur boîte d"usine hermétiquement fermée.
Pour les électrodes standard à faible teneur en hydrogène, la température de maintien requise est généralement comprise entre 250 °F et 300 °F (120 °C à 150 °C). A cette température, l'air ambiant à l'intérieur de la chambre reste bien au-dessus du point de rosée. Il est essentiel de comprendre que les fours de maintien ne possèdent pas la capacité thermique nécessaire pour évacuer l’humidité une fois qu’une tige est trempée. Par exemple, si un soudeur laisse une poignée de E7018 sur le hayon d'un camion pendant une matinée humide, les remettre dans un four de maintien à 250°F cet après-midi ne les sauvera pas.
En revanche, lorsque les électrodes ont été exposées à l’atmosphère plus longtemps que ne le permettent les codes industriels, elles doivent être rigoureusement reconditionnées. Ces unités de réséchage fonctionnent à des températures nettement plus élevées, allant généralement de 500°F à 800°F (260°C à 425°C), en fonction de la composition exacte du flux.
Le reséchage à haute température fait littéralement bouillir l’humidité profondément absorbée du flux, rétablissant ainsi ses caractéristiques de faible teneur en hydrogène. Cependant, ce processus doit être exécuté avec précision. Les tiges de cuisson à des températures dépassant les recommandations du fabricant détruiront les liants chimiques contenus dans le flux. Si ces liants échouent, le flux devient cassant, s"écaille du fil central et rend l"électrode complètement inutile.
Type d"électrode | Exemples de classification | Température de maintien/stockage | Température de re-séchage/recuisson |
|---|---|---|---|
Faible teneur en hydrogène (acier doux) | E7018, E7016, E8018 | 250°F - 300°F (120°C - 150°C) | 500°F - 800°F (260°C - 425°C) pendant 1 à 2 heures |
Acier inoxydable | E308L, E309L, E316L | 200°F - 250°F (95°C - 120°C) | 400°F - 600°F (205°C - 315°C) pendant 1 à 2 heures |
Cellulosique | E6010, E6011 | NE PAS CONSERVER AU FOUR | NE PAS REDÉCHER |
Avertissement sur les tiges cellulosiques : Il est impératif de se rappeler que les électrodes cellulosiques dépendent d'une teneur en humidité interne spécifique pour générer leur gaz de protection agressif et leurs caractéristiques de pénétration profonde. Leur cuisson détruit la stabilité de leur arc.
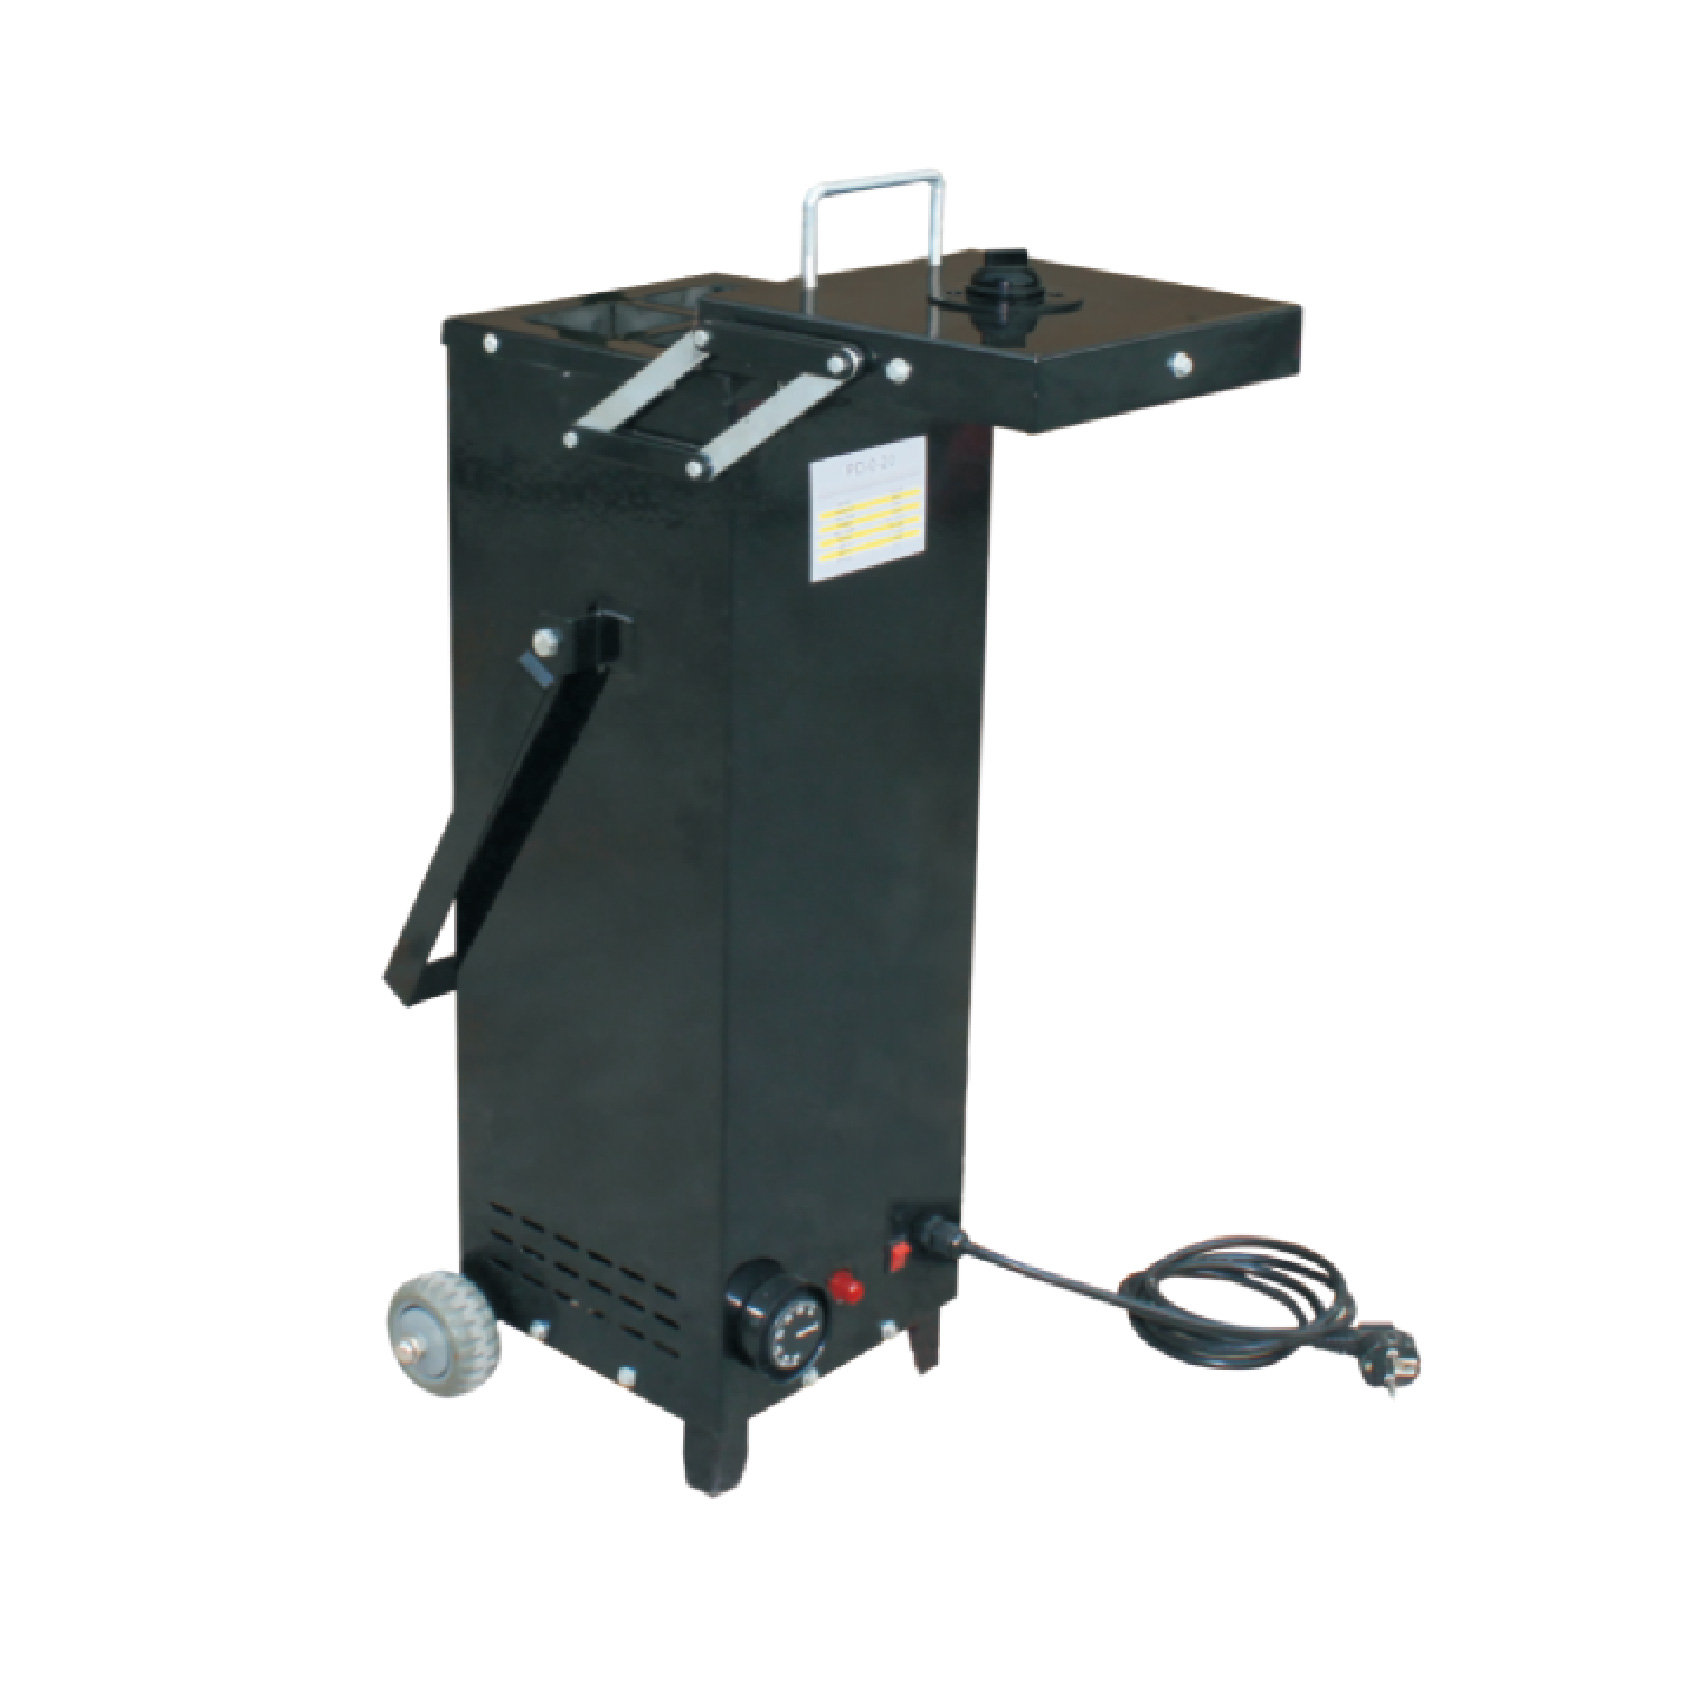
D"un point de vue purement logistique, la capacité dicte votre flux de travail. L"achat d"une unité sous-dimensionnée entraîne des goulots d"étranglement frustrants, car les soudeurs attendent des tiges neuves, tandis qu"une unité surdimensionnée gaspille de l"espace au sol et de l"énergie électrique.
Les unités mobiles sont les bêtes de somme absolues des opérations sur le terrain. Conçu pour contenir entre 10 et 20 livres (environ 5 à 10 kg) d'électrodes, un four à électrodes portable est parfait pour les équipes de pipelines, les plates-formes de réparation mobiles et les ferronniers qui boulonnent l'acier de construction.
Leur caractéristique déterminante est une mobilité robuste. Ils sont légers, équipés de poignées de transport robustes et conçus pour résister aux inévitables chutes et chocs du transport sur le chantier. Beaucoup de ces modèles de terrain disposent de capacités de double alimentation CA/CC, permettant aux opérateurs de les brancher directement sur l"alimentation auxiliaire d"une machine à souder entraînée par moteur. Une capacité de 10 à 20 livres contient généralement suffisamment de consommables pour soutenir un soudeur pendant un quart de travail standard sans nécessiter un long chemin pour revenir au poste à outils central.
Pour les petits et moyens ateliers de fabrication, les garages de réparation automobile et les écoles de formation professionnelle, les modèles de table (pouvant supporter de 50 à 150 lb) offrent l"équilibre idéal. Ils sont fixes mais peuvent être déplacés relativement facilement si la configuration des magasins change. Une unité de taille moyenne prend en charge confortablement une équipe de deux à quatre soudeurs tirant des tiges en continu tout au long de la journée.
L"industrie lourde, la construction navale et les grands fabricants de structures d"acier nécessitent des solutions de stockage en vrac massives. Les fours à grande capacité au sol sont conçus pour contenir de 400 à plus de 1 000 livres d"électrodes de soudage. Ces unités servent d"éléments permanents dans l"atelier. En raison de leur taille et de leur poids immense, ces unités industrielles sont généralement construites avec des fentes pour chariot élévateur à la base pour un positionnement sûr.
Ces dernières années, l’industrie manufacturière a connu une évolution massive vers une assurance qualité et une traçabilité numérique plus strictes. Alors que les exigences techniques exigent des aciers à plus haute résistance, qui sont exponentiellement plus sensibles à la fissuration par l"hydrogène, la tolérance à l"égard d"une mauvaise gestion des consommables a complètement disparu.
Nous observons une tendance distincte selon laquelle les principaux entrepreneurs et organismes d’audit s’éloignent des cadrans analogiques de base. Aujourd"hui, les installations industrielles modernes exigent de plus en plus d"équipements dotés de capacités d"enregistrement de données intégrées et de contrôleurs proportionnels-intégraux-dérivés (PID) programmables. Cette automatisation avancée permet aux responsables de l"assurance qualité d"extraire des graphiques de température historiques, prouvant ainsi de manière définitive aux auditeurs tiers qu"un lot spécifique de barres a été maintenu dans les paramètres exacts du code 24h/24 et 7j/7. En outre, le marché s"oriente fortement vers des conceptions hautement isolées et économes en énergie qui réduisent la consommation d"énergie tout en gardant la coque extérieure froide au toucher, améliorant ainsi considérablement la sécurité de l"atelier.
Dans les environnements de soudage professionnels, en particulier ceux impliquant des structures en acier ou des appareils sous pression, la gestion thermique n"est pas seulement une bonne pratique : c"est une loi stricte. Le respect des normes établies par l"American Welding Society (AWS D1.1) et l"American Society of Mechanical Engineers (ASME Section IX) est obligatoire.
Les codes décrivent des paramètres très spécifiques pour la manipulation des électrodes à faible teneur en hydrogène. Une fois qu"un récipient hermétiquement fermé de E7018 est ouvert, les tiges doivent immédiatement être placées dans un environnement de stockage fonctionnant à une température minimale de 250°F (120°C).
Si une tige est retirée de cet environnement chauffé, une « horloge d’exposition » stricte commence. Dans des conditions atmosphériques standard, une électrode E7018 a généralement droit à une durée d"exposition maximale de seulement 4 heures. Dans les environnements à humidité relative élevée, cette fenêtre admissible diminue considérablement. Si l’électrode n’est pas consommée à temps, elle doit être renvoyée pour un cycle de recuisson documenté avant de pouvoir légalement toucher un joint structurel.
La conformité est le fondement absolu de l’assurance qualité. Sur les chantiers commerciaux, des inspecteurs en soudage certifiés (CWI) tiers auditent régulièrement vos pratiques de stockage des électrodes de soudage . Ils vérifieront que l'équipement est sous tension, fonctionne à la bonne température et que les thermomètres internes sont correctement calibrés. Le fait de ne pas maintenir un stockage conforme entraîne généralement l'émission par un inspecteur d'un rapport de non-conformité (NCR). Cela entraîne un arrêt de la production, le meulage obligatoire de toutes les soudures réalisées avec des barres non vérifiées et de lourdes sanctions financières.
Lors de l’évaluation de l’équipement de votre installation ou de votre plate-forme mobile, il est essentiel de regarder au-delà de la capacité de base. Vous devez évaluer les composants matériels qui déterminent la longévité, l"efficacité thermique et la capacité de l"unité à survivre dans un environnement industriel difficile.
Le thermostat est le cerveau du fonctionnement. Les thermostats analogiques utilisent un mécanisme à bande bimétallique ou à tube capillaire pour réguler la chaleur. Ceux-ci sont très appréciés dans la terre et la boue. Parce qu"elles ne disposent pas de microprocesseurs sensibles, les commandes analogiques sont très résistantes aux vibrations intenses d"un appareil de soudage diesel et à la poussière de broyeur en suspension dans l"air. Cependant, ils offrent généralement une variation de température plus large (±10°F à ±20°F).
Les contrôleurs numériques, en revanche, offrent une précision extrême. Un thermostat numérique utilise un thermocouple pour surveiller la température interne et ajuste les éléments chauffants avec précision, maintenant souvent l"environnement à ± 2 °F du point de consigne. Ce niveau de précision est pratiquement obligatoire pour la fabrication de récipients aérospatiaux, nucléaires et à haute pression.
L"efficacité thermique détermine la quantité d"énergie consommée par l"unité et le degré de sécurité avec lequel les opérateurs peuvent la frotter. Lorsque vous examinez les spécifications, recherchez des unités isolées avec 1,5 à 2 pouces de fibre de verre ou de laine minérale haute densité. Cela garantit que même lorsque le noyau interne atteint 800°F, la coque extérieure reste relativement froide, évitant ainsi les risques de brûlures graves.
L"architecture interne est une fonctionnalité fréquemment négligée. Le simple fait de jeter différents types de baguettes de soudage dans une seule chambre ouverte est une pratique terrible qui conduit à une contamination croisée. Les étagères internes permettent une bonne circulation de l"air par convection, garantissant que les tiges au centre de la pile atteignent réellement la température cible. Plus précisément, les séparateurs internes sont essentiels. Le stockage des aciers doux E7018 dans le même espace non divisé que les tiges en acier inoxydable 316L peut entraîner un mélange accidentel. Si un soudeur saisit par erreur la mauvaise tige d"un pieu mélangé, la soudure résultante souffrira de corrosion galvanique et finira par échouer.
L"acquisition du bon matériel n"est que la première étape. Pour véritablement protéger vos soudures, votre équipe doit mettre en œuvre des procédures opérationnelles standard (SOP) strictes sur le terrain. Même la technologie la plus avancée ne peut compenser une mauvaise manipulation du soudeur.
La gestion des stocks est essentielle. Les électrodes de soudage n’ont pas une durée de conservation infinie une fois retirées de leur emballage d’origine. Pour atténuer la dégradation, les installations de fabrication doivent mettre en œuvre la méthode premier entré, premier sorti (FIFO). Les opérateurs doivent physiquement séparer les tiges plus anciennes des nouvelles à l"aide des séparateurs internes du four. Les soudeurs doivent être explicitement formés pour tirer d"abord à partir de la section désignée « la plus ancienne », évitant ainsi un scénario dans lequel des tiges plus anciennes restent en train de cuire au bas de la pile pendant des mois.
Un autre aspect crucial est de comprendre les limites du processus de recuisson. Le revêtement de flux chimique contient des liants silicates spécifiques qui retiennent les minéraux et alliages en poudre sur le fil central. Soumettre la tige à des températures de redéchage extrêmes met fortement à rude épreuve ces liants chimiques.
Les codes industriels stipulent généralement qu’une électrode fortement exposée ne peut être recuite qu’une ou deux fois au maximum. S"ils sont cuits à plusieurs reprises, les silicates cristalliseront. Le flux deviendra cassant et s’écaillera pendant la manipulation. Par conséquent, le suivi de vos cycles de réséchage est obligatoire. Si les bâtonnets dépassent une seconde fois leur limite d’exposition atmosphérique, jetez-les. Le coût de la mise au rebut de quelques kilos d’électrodes compromises est infiniment inférieur au coût de la main-d’œuvre nécessaire pour retirer une soudure fissurée.
Le choix du bon équipement dépend en fin de compte de votre consommation quotidienne de consommables, de votre environnement de travail et de la rigueur des codes auxquels vous soudez. Vous devez soigneusement adapter vos exigences de température spécifiques, en comprenant la grande différence entre simplement tenir des tiges fraîches et recuire avec force celles qui sont compromises.
Investir dans une étuve de séchage d'électrodes dédiée protège la qualité globale de vos soudures, garantit une conformité réglementaire stricte et permet à votre entreprise d'économiser un temps et de l'argent précieux en éliminant les reprises. Évitez les défauts coûteux et préservez votre réputation professionnelle en prenant au sérieux le contrôle de l’humidité.
Prêt à améliorer l"assurance qualité de votre boutique ? Parcourez le catalogue complet d"unités fixes et portables chez Starex Weld dès aujourd"hui pour trouver la capacité exacte et les spécifications thermiques requises pour votre prochain projet de fabrication majeur.
Les électrodes doivent être placées dans un environnement de stockage immédiatement après la rupture du sceau hermétique d"usine. L"objectif d"une unité de maintien (fonctionnant entre 250°F et 300°F) est préventif ; cela empêche le flux d’absorber l’humidité ambiante en premier lieu. Si vous laissez les tiges sur un établi pendant plusieurs jours, elles absorberont une quantité importante d’eau atmosphérique. Bien qu"ils puissent être séchés plus tard, cela nécessite une unité de recuisson spécialisée à haute température (fonctionnant entre 500°F et 800°F). Une unité de rétention standard ne génère pas suffisamment de chaleur pour faire bouillir l’humidité profondément absorbée. La prévention est toujours plus efficace et plus sûre que la restauration.
Oui, une cuisson excessive est une grave erreur opérationnelle. Cuire les électrodes à des températures supérieures aux spécifications du fabricant, ou les laisser dans un cycle de recuit à haute température pendant trop d"heures, détruira définitivement la tige. La chaleur extrême décompose les liants chimiques (silicates de sodium ou de potassium) présents dans le flux. Lorsque cela se produit, le flux devient excessivement sec et cassant, ce qui entraîne son écaillage du fil central lors de la manipulation ou lors de l"amorçage d"un arc. Consultez toujours la fiche technique du fabricant de métal d’apport spécifique pour connaître les limites de température exactes.
Tous les métaux d’apport ne nécessitent pas de stockage thermique ; en fait, certains en sont ruinés. Les électrodes cellulosiques, telles que E6010 et E6011, sont conçues avec un flux à base de papier qui nécessite explicitement une teneur en humidité spécifique (généralement comprise entre 3 % et 7 %) pour fonctionner. Cette humidité interne se vaporise pendant le soudage pour créer le gaz de protection nécessaire et l"arc puissant et creusant caractéristique de ces tiges. Placer les tiges cellulosiques dans un environnement chauffé les séchera complètement, ce qui entraînera un arc faible et instable et une mauvaise pénétration. De plus, les fils MIG solides et les métaux d"apport TIG nus n"ont pas de revêtement de flux et n"absorbent donc pas l"humidité d"une manière qui nécessite une gestion thermique.
Utiliser un appareil de cuisine pour les baguettes de soudage industrielles est à la fois inefficace et très dangereux. Les appareils électroménagers ne disposent pas de l’isolation robuste, des contrôleurs PID de température précis et des systèmes de ventilation spécifiques nécessaires pour évacuer l’humidité industrielle de manière cohérente et sûre. Plus important encore, il s’agit d’un grave danger pour la santé. Le flux des électrodes de soudage contient des produits chimiques industriels complexes, des poudres métalliques et des silicates. Le chauffage de ces matériaux libère des fumées et des dégagements gazeux chimiques qui contamineront l"intérieur de l"appareil. La cuisson de métaux d’apport industriels dans le même environnement que celui utilisé pour la préparation des aliments présente un risque toxicologique direct pour la santé humaine.