
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-09 origine:Propulsé


Vous avez du mal à traverser une plaque d"acier d"un demi-pouce pour vous retrouver avec des bords irréguliers et une montagne d"écumes ? Nous sommes tous passés par là dans les ateliers. Un outil sous-alimenté ne crée pas seulement un excès de scories ; cela engloutit vos heures facturables dans le hall de broyage. Que vous répariez un châssis de camion rouillé ou fabriquiez des supports structurels lourds, adapter votre équipement à votre charge de travail quotidienne est l"étape fondamentale vers des résultats professionnels et reproductibles.
Lors de l’évaluation des configurations de fabrication métallique, la tête de coupe est tout aussi critique que la source d’alimentation elle-même. La classe 60 A s"est imposée comme une référence hautement standardisée et fiable dans l"industrie. Il offre un équilibre précis entre puissance thermique, précision dimensionnelle et portabilité. Dans ce guide technique, vous apprendrez exactement ce que ce système peut gérer, comment la géométrie interne affecte la qualité de votre coupe et comment déterminer s"il s"agit du bon investissement pour vos besoins de fabrication spécifiques.
Avant de plonger dans la mécanique interne, il est utile de comprendre les capacités de base d’un système standard de 60 ampères. Le tableau ci-dessous présente les principales mesures opérationnelles et les avantages pratiques de cette architecture spécifique.
Caractéristique/métrique | Capacité standard | Avantage pratique |
|---|---|---|
Épaisseur de coupe optimale | 1/2" à 5/8" (12-16 mm) | Idéal pour l"acier doux structurel et la fabrication standard sans meulage excessif après soudage. |
Épaisseur de séparation | Jusqu"à 7/8 " (22 mm) | Permet des coupes de démolition grossières sur des matériaux plus épais lorsque la précision dimensionnelle est secondaire. |
Technologie de démarrage | Retour de flamme non HF | Sans danger pour les appareils électroniques sensibles, les ordinateurs de véhicule modernes (ECU) et les systèmes CNC automatisés. |
Durée de vie des consommables | Élevé (avec air sec) | La conception efficace du vortex interne minimise l’usure de l’électrode en hafnium lors d’un fonctionnement prolongé. |
Versatilité | Modéré à lourd | Comble le fossé entre la réparation de tôles fines et la découpe de tôles industrielles lourdes. |
Comprendre l"ingénierie interne de votre équipement permet d"expliquer pourquoi il fonctionne de manière cohérente dans des environnements exigeants. L"industrie de la fabrication a largement adopté cette conception spécifique pour quelques raisons opérationnelles critiques.
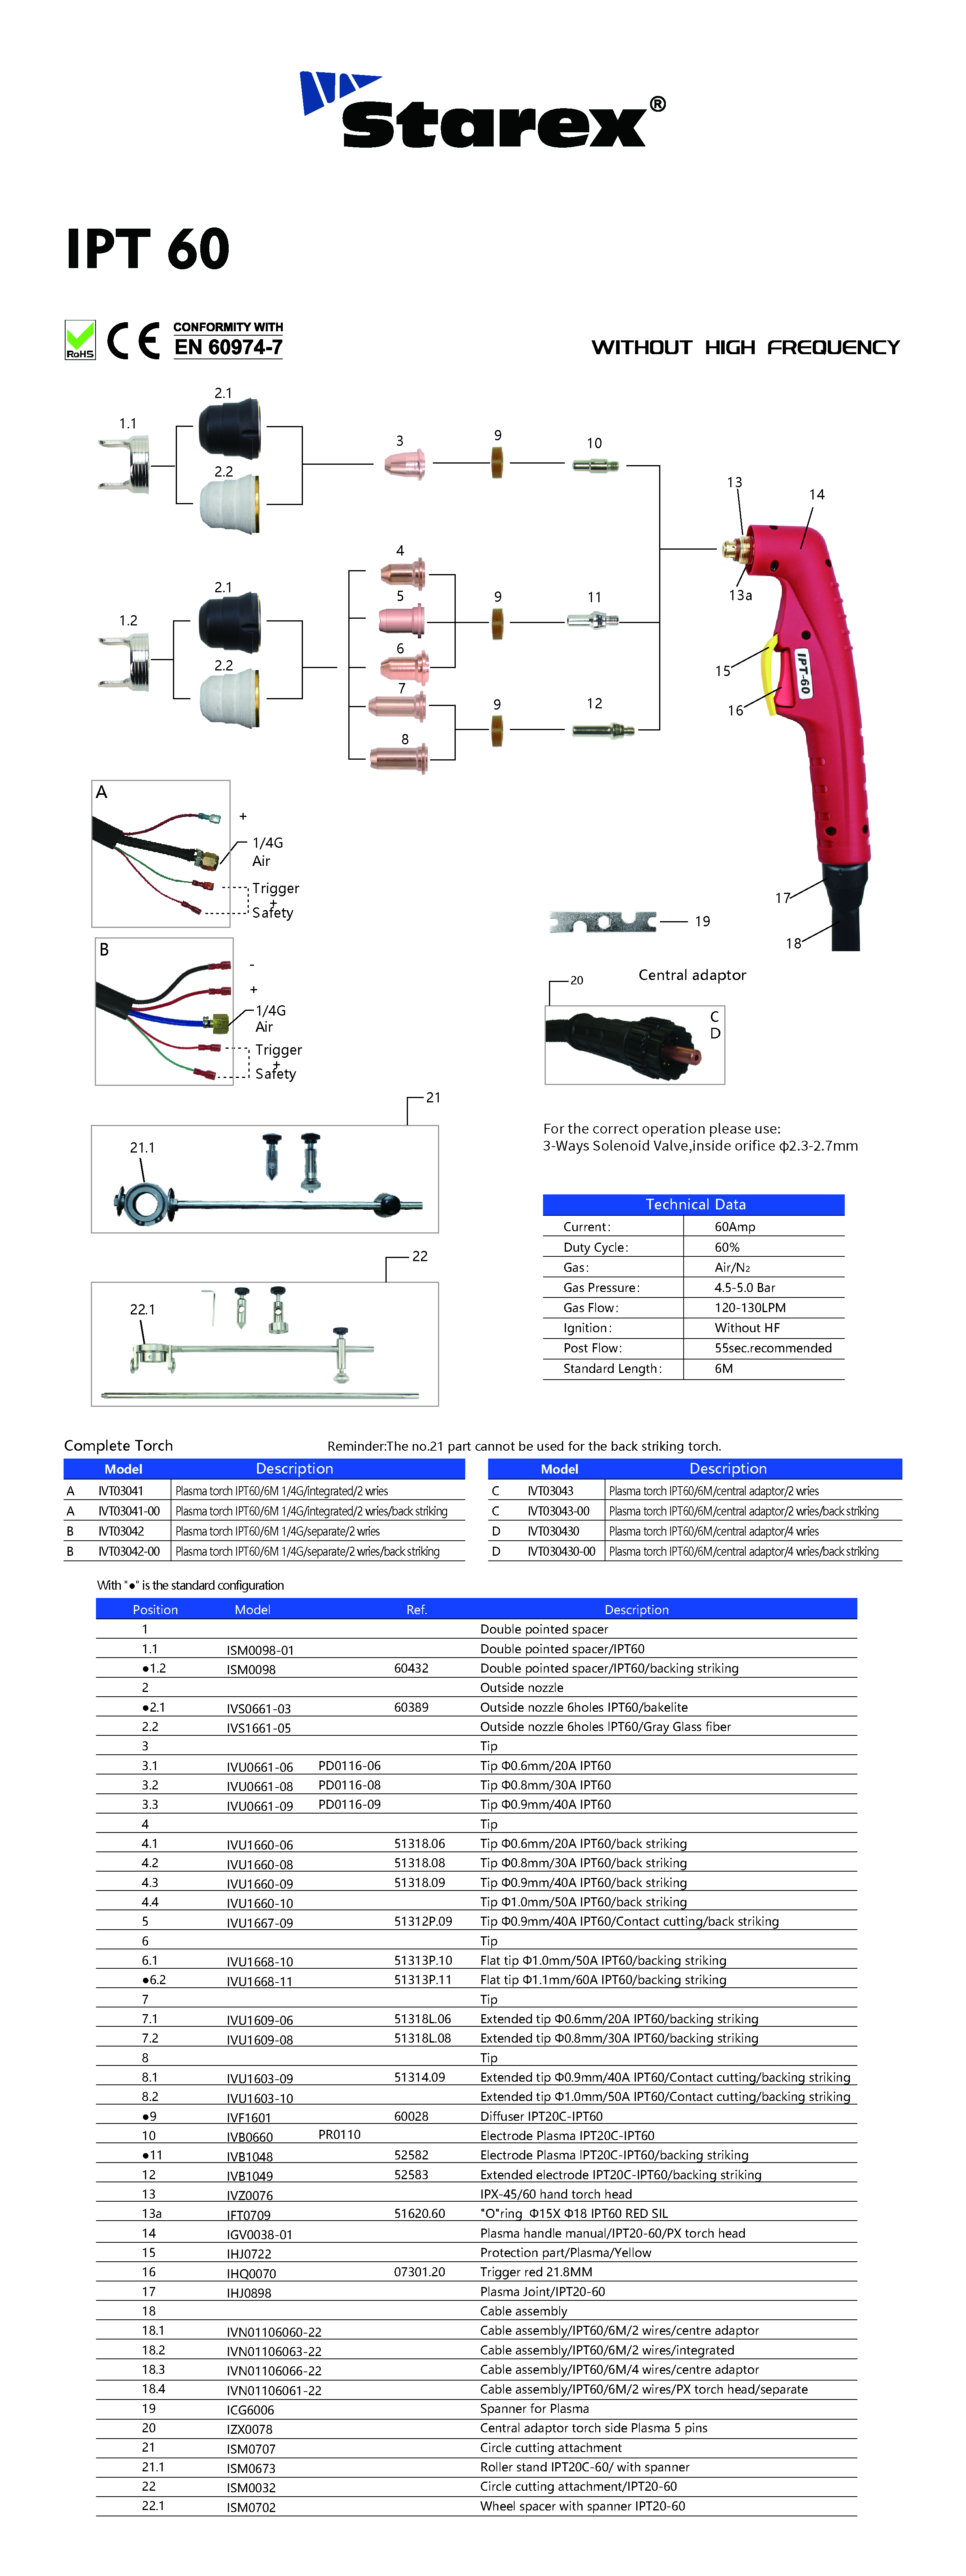
L'architecture standard de style européen est connue pour sa géométrie interne durable et son extérieur ergonomique. Contrairement aux modèles plus anciens et plus volumineux, une de haute qualité torche plasma IPT 60 est spécialement conçue pour réduire la fatigue du poignet de l'opérateur lors de sessions de découpe longues et épuisantes. La poignée est généralement fabriquée à partir de polymères résistants aux chocs et à la chaleur. Ce matériau isole la main de l'opérateur tout en protégeant les raccords internes en laiton et en cuivre tellure des dommages thermiques extrêmes.
S"appuyant sur cette base durable, le mécanisme de déclenchement intègre un verrou de sécurité fiable pour empêcher l"initiation accidentelle d"un arc, une nécessité absolue lors des manœuvres dans un atelier bondé et bruyant. En interne, un distributeur de gaz de précision garantit que l"air comprimé circule uniformément autour de l"électrode. Cela crée un vortex serré et tourbillonnant, essentiel au maintien d’une colonne de plasma stable et focalisée. Cette ingénierie interne précise rend l"unité très résistante aux défaillances courantes observées dans les alternatives génériques, telles que les coupelles de retenue fondues ou les électrodes chroniquement mal alignées.
L’avantage technologique le plus important de ce système est peut-être son mécanisme de démarrage par retour de flamme sans haute fréquence (non HF). Les modèles plus anciens ou d"entrée de gamme s"appuient souvent sur une tension haute fréquence pour franchir l"espace entre l"électrode et la buse afin d"allumer l"arc pilote. Bien qu"efficaces pour créer une étincelle, les démarrages à haute fréquence génèrent de graves interférences électromagnétiques (EMI). Ce bruit électrique invisible peut facilement faire griller les ordinateurs portables à proximité, les appareils médicaux sensibles ou les tableaux de commande numériques de machines coûteuses.
Le démarrage par retour de flamme élimine complètement ce risque. À l’intérieur de la tête, l’électrode est montée sur ressort et repose directement contre la buse. Lorsque vous appuyez sur la gâchette, une explosion de pression d’air force l’électrode vers l’arrière. Cette coupure physique tire mécaniquement l'arc électrique sans nécessiter d'étincelle haute tension. Si vous utilisez une torche de découpe plasma à proximité de véhicules modernes remplis d'ordinateurs complexes, ou si vous l'intégrez dans une table de découpe informatisée, une conception à retour de flamme n'est plus seulement un luxe. Il s’agit d’une exigence opérationnelle stricte.
L"ampérage dicte la capacité thermique de base de votre système. À 60 ampères, vous entrez dans le domaine de la fabrication moyenne à lourde. La chute satisfaisante d’une plaque d’acier d’un demi-pouce parfaitement coupée devient une réalité quotidienne. Cependant, la capacité de coupe varie considérablement en fonction des propriétés thermiques du métal traité.
L"acier doux sert de matériau de base pour tester les équipements de coupe. Une configuration standard de 60 A excelle dans cette catégorie, offrant souvent un cycle de service de 60 % à la sortie maximale. Les opérateurs peuvent systématiquement réaliser des coupes nettes et très précises sur de l"acier doux allant de 1/2 pouce à 5/8 pouce (12 mm à 16 mm) d"épaisseur. Une « coupe nette » signifie que le bord obtenu ne nécessite presque aucun meulage après soudage. Les scories - ce métal fondu accroché au bord inférieur - s"écaillent facilement d"un simple coup de marteau à laitier.
Lorsqu"elle est poussée à sa limite maximale absolue, cette configuration peut réaliser des coupes de séparation sur l"acier doux jusqu"à 7/8 pouces (22 mm) dans des conditions idéales. Une coupe de séparation est un processus lent et brutal qui laisse un bord irrégulier et une forte accumulation de scories. Bien que très utile pour la démolition ou la mise au rebut de vieilles machines, il ne convient pas à la fabrication de pièces nécessitant un ajustement précis.
Le traitement des métaux non ferreux nécessite une approche légèrement différente. L"aluminium et l"acier inoxydable possèdent une conductivité thermique et des points de fusion très différents de ceux de l"acier au carbone. L"aluminium dissipe la chaleur incroyablement rapidement. Lorsque vous coupez une plaque diamantée en aluminium, l"énergie thermique est évacuée de la zone coupée beaucoup plus rapidement qu"elle ne le serait dans l"acier doux.
Étant donné que ces métaux dissipent la chaleur si efficacement, l’épaisseur maximale de coupe nette est généralement réduite d’environ 20 à 30 %. Si vous pouvez trancher proprement de l"acier doux de 5/8", attendez-vous à ce que votre limite de coupe nette sur l"aluminium soit plus proche de 1/2" ou 3/8". De plus, la coupe de ces matériaux produit souvent des scories plus résistantes et plus adhésives qui nécessitent une roue à clapet mécanique pour les éliminer. Pour lutter contre cela, ralentir légèrement votre vitesse de déplacement garantit que l"arc pénètre complètement ces alliages réfléchissants et dissipant la chaleur.
En regardant de près les tendances récentes de l’industrie de la fabrication métallique, on constate un changement distinct et massif. De nombreuses petites et moyennes entreprises s"éloignent activement des systèmes industriels triphasés surdimensionnés et gourmands en énergie et des installations oxy-combustibles encombrantes. Au lieu de cela, il existe une standardisation croissante autour des unités de retour de flamme compactes et à haut rendement de 60 ampères. Cette tendance est largement motivée par l’explosion des tables CNC abordables. Les fabricants ont besoin d"un outil capable de traiter une large gamme de matériaux, des panneaux de carrosserie minces aux supports structurels épais, sans nécessiter de mises à niveau massives de l"infrastructure électrique.
Dans les environnements automobiles, les mécaniciens sont confrontés à un mélange sauvage de tôles rouillées, fines comme du papier, et de composants de châssis structurels épais. Un système de 60 ampères est ici hautement adaptable. Il peut être réduit à 30 ampères pour découper soigneusement les planchers rouillés sans provoquer de déformation excessive de la chaleur sur le métal mince environnant.
À l’inverse, lorsque vous rampez sous une plate-forme pour construire des arceaux de sécurité personnalisés, modifier les châssis de camions ou fabriquer des supports de suspension robustes, le faire tourner à 60 ampères fournit la pénétration profonde nécessaire. C"est un atout inestimable pour trancher rapidement les boulons d"échappement grippés ou les supports de ressorts à lames obstinément rouillés, économisant ainsi des heures de travail frustrant.
Pour les ateliers de fabrication générale, cette classe d’ampérage est la principale bête de somme incontestée. La construction de remorques utilitaires, la réparation d"équipements agricoles lourds ou la fabrication de supports structurels en poutres en I nécessitent de couper de l"acier qui se situe systématiquement entre 3/8" et 5/8".
Tenter d"utiliser un outil de 40 A d"ampérage inférieur pour ces tâches entraîne des vitesses de déplacement extrêmement lentes. La sortie de 60 ampères permet aux fabricants de maintenir un rythme constant et hautement productif grâce à des tôles d"acier épaisses. Cela garantit que les délais du projet sont respectés sans compromettre l’intégrité structurelle des bords soudés.
Pour déterminer si 60 ampères constituent le bon investissement financier, il est nécessaire de le comparer aux autres classes d"ampérage courantes qui dominent actuellement les ateliers.
Une unité de 40 A est excellente pour le travail de précision sur des matériaux fins. C"est le choix idéal pour les techniciens CVC coupant des conduits ou les amateurs travaillant sur des œuvres d"art métalliques complexes. Cependant, les opérateurs qui achètent une machine de 40 A la dépassent souvent à une vitesse frustrante. Lorsqu"il est chargé de couper de l"acier de 1/2 ", un arc de 40 A doit se déplacer incroyablement lentement. Ce rythme lent transfère l"excès de chaleur dans le métal environnant, provoquant une déformation importante et une accumulation massive de scories dures comme la pierre.
Comme le suggèrent les données de l’industrie, la classe 60A constitue le juste milieu. Il offre suffisamment de puissance thermique brute pour gérer 90 % des tâches auxquelles un atelier de fabrication standard sera confronté. Plus précisément, une torche de découpe plasma de 60 A fonctionne généralement efficacement sur une alimentation monophasée standard de 220 V. Cela le rend hautement accessible aussi bien aux garages domestiques bien équipés qu'aux magasins commerciaux, évitant ainsi le besoin d'installations électriques triphasées coûteuses.
Les systèmes évalués à 80 ampères et plus sont conçus strictement pour l’industrie lourde, comme les chantiers navals et les usines de construction d’acier. Ils excellent à trancher des plaques d’acier de 1 pouce jour après jour. Cependant, cette immense puissance présente des inconvénients notables. Les laisses sont physiquement plus lourdes, ce qui provoque une fatigue rapide du poignet. Ils exigent des compresseurs d"air rotatifs beaucoup plus gros pour répondre à leurs exigences élevées en matière de CFM. De plus, les orifices de buse plus grands requis pour la découpe 80A créent une saignée très large, ce qui rend presque impossible la découpe précise de tôles fines.
Les performances de tout système de coupe, quel que soit son prix, dépendent fortement de l"état de ses pièces d"usure. Comprendre et gérer méticuleusement ces pièces est le véritable secret pour réaliser des coupes nettes et réduire considérablement vos coûts d’exploitation.
Une tête standard s"appuie sur un empilement spécifique de composants usinés avec précision pour générer et focaliser l"arc plasma :
Électrode : composant central qui transporte le courant électrique. Il contient un insert microscopique en hafnium qui émet les électrons pour former l'arc.
Anneau tourbillonnant : Un anneau en céramique ou en polymère avec des trous inclinés. Il force l’air comprimé dans un vortex semblable à une tornade, centrant et resserrant le flux de plasma.
Buse (pointe de coupe) : composant en cuivre avec un trou central précis qui concentre l'énergie sur la pièce.
Coupelle de retenue : maintient les composants internes étroitement ensemble et dirige l'air du bouclier secondaire autour de la coupe pour refroidir la buse.
Une erreur fréquente parmi les opérateurs novices consiste à utiliser exactement la même buse pour chaque tâche. Si vous baissez votre machine à 30 A pour couper soigneusement une fine aile de voiture, vous devez passer à une buse plus petite (par exemple, un orifice de 0,8 mm ou 0,9 mm). L'utilisation d'une grande buse de 1,1 mm à faible ampérage entraîne un arc errant et flou et une qualité de coupe épouvantable. En revanche, essayer de pousser 60 ampères à travers une petite buse de 0,8 mm fondra instantanément et détruira la pointe en cuivre. Faites toujours correspondre les consommables de votre torche plasma à votre réglage d'ampérage actuel.
Même avec des routines de maintenance parfaites, les équipements finissent par succomber aux dures réalités de l’environnement de fabrication. Reconnaître les symptômes d"une unité défaillante peut éviter la ruine des matériaux et les risques potentiels pour la sécurité.
Si vous commencez à rencontrer des ratés d"allumage fréquents, une stabilité d"arc incohérente ou si l"arc s"éteint soudainement à mi-coupe malgré des consommables neufs, les connexions internes peuvent être compromises. Un autre signe d’avertissement majeur est la chaleur excessive rayonnant à travers la poignée. Si la poignée devient inconfortablement chaude au simple contact, cela indique qu’une résistance électrique interne s’accumule ou qu’il y a une fuite d’air cachée qui ne parvient pas à refroidir les composants. De plus, si les filetages en laiton retenant la coupelle de retenue sont détériorés ou fortement oxydés, les pièces ne s"aligneront pas correctement, ce qui entraînera des coupes tordues permanentes.
Parfois, la source d’alimentation elle-même fonctionne parfaitement, mais le câble fourni en usine est d’une qualité épouvantable. De nombreuses machines économiques sont livrées avec des têtes haute fréquence obsolètes ou des poignées mal construites qui se cassent facilement. La mise à niveau vers une de haute qualité torche plasma de remplacement peut complètement transformer les performances d’une ancienne machine.
Lors d"une mise à niveau, vous devez vérifier soigneusement le type de connexion. De nombreuses machines modernes utilisent un connecteur central standard « Euro », permettant un simple échange plug-and-play en quelques secondes. D"autres nécessitent un câblage direct dans les bornes internes de la machine. Quelle que soit la méthode d"installation, le remplacement d"une tête usée ou de qualité inférieure par une conception moderne à retour de flamme produit des arcs plus lisses, des saignées plus étroites et une expérience de fonctionnement beaucoup plus sûre.
Investir dans des équipements de haute qualité n’est que la première étape. Pour maintenir la précision et l’efficacité, les opérateurs doivent mettre en œuvre un programme de maintenance rigoureux. Négliger les soins de routine dégrade la qualité de votre coupe et réduit considérablement la durée de vie de votre investissement.
Le facteur le plus critique pour la longévité de tout système de coupe est la qualité de l’air comprimé qui lui est fourni. Lorsque l’air pénètre dans l’outil, il est soumis à une énergie électrique extrême, se transformant en quatrième état de la matière. Si l"air comprimé contient de l"humidité, des particules d"huile ou une poussière d"atelier excessive, la dynamique physique de l"arc est gravement compromise.
L"humidité provoque la décomposition des molécules d"eau en hydrogène et oxygène lorsqu"elles sont exposées à l"arc électrique. Cet excès d"oxygène provoque une oxydation rapide et prématurée de l"émetteur d"hafnium. Lorsque l’hafnium se pique et se dégrade trop rapidement, l’arc devient instable, conduisant à des coupes en angle. La mise en œuvre d"un système de filtration d"air à plusieurs étages, comprenant un filtre à particules, un filtre coalescent pour l"huile et un sécheur par adsorption dédié, est absolument obligatoire pour une fabrication sérieuse.
La mécanique interne s"appuie sur une série de filetages usinés avec précision et de joints toriques en caoutchouc pour maintenir une étanchéité stricte et hermétique. Pendant le fonctionnement, l"air est canalisé à des pressions allant généralement de 65 à 75 PSI. Même une fuite microscopique peut modifier la dynamique du tourbillonnement des gaz.
L"entretien de routine doit toujours inclure une inspection minutieuse de tous les joints toriques et des connexions filetées chaque fois que vous changez vos embouts. La fine poussière métallique issue du processus de coupe s"accumule facilement dans les filetages de la coupelle de retenue. Utilisez une brosse à poils doux pour éliminer les débris et appliquez une très légère couche de graisse diélectrique silicone non conductrice sur les joints toriques pour les empêcher de sécher et de se fissurer.
Servant d"outil intermédiaire ultime, le système de 60 ampères tranche l"acier de construction épais avec une facilité remarquable tout en offrant le contrôle précis requis pour les métaux délicats et plus fins. Il comble parfaitement le fossé entre les limites des équipements amateurs et les demandes de puissance excessives des machines industrielles lourdes.
En associant cet outil polyvalent à de l"air propre et sec et à des consommables méticuleusement entretenus, vous garantissez des résultats cohérents et de qualité professionnelle sur chaque projet. Si vous êtes prêt à mettre à niveau les capacités de votre atelier, à éliminer les problèmes EMI et à bénéficier de l"efficacité de coupes plus rapides et plus propres, explorez l"équipement de qualité professionnelle et les options de remplacement standardisées disponibles chez Starex Weld pour correspondre parfaitement à votre charge de travail de fabrication quotidienne.
Oui, vous pouvez généralement utiliser un câble de 60 A sur une machine de 45 A ou 50 A, à condition que les connexions physiques (telles qu"une prise Euro/Centrale) soient compatibles. La désignation 60A indique le seuil de fonctionnement sûr maximum de l"équipement. Le faire fonctionner à 50 ampères est en fait très bénéfique ; il maintient la tête plus froide, réduit les contraintes thermiques sur les composants internes et prolonge sensiblement la durée de vie de vos pièces d"usure.
En règle générale, cette configuration nécessite une pression d"air dynamique comprise entre 65 et 75 PSI (environ 4,5 à 5,0 bars) pendant que l"air circule activement. Il est crucial de mesurer cette pression de manière dynamique (lors d"un cycle de purge de gaz) plutôt que statiquement. Si la pression chute trop bas pendant le fonctionnement, l’arc n’aura pas la vitesse nécessaire pour éliminer le métal en fusion de la saignée et la buse fondra probablement. Consultez toujours le manuel de votre machine spécifique pour un calibrage précis.
La coupe par traînée (en posant la pointe directement sur la pièce) est possible, mais uniquement si vous utilisez un consommable de protection contre la traînée spécialisé. Ce système fonctionne à un ampérage suffisamment élevé pour que le fait de faire glisser une buse en cuivre exposée directement sur le métal provoque un « double arc ». Ce phénomène destructeur force le courant électrique à passer de l"électrode à la buse, puis au métal, détruisant instantanément l"orifice. Sans bouclier de traînée, vous devez maintenir une distance de sécurité manuelle d"environ 1/16" à 1/8" (1,5 mm à 3 mm).
Une coupe en angle ou en biseau est presque toujours causée par des consommables usés ou endommagés. Si le trou central précis de la buse en cuivre est soufflé, déformé ou obstrué par des projections fondues, le flux de plasma sortira sous un angle. De plus, si votre anneau tourbillonnant est fissuré ou obstrué par de la saleté, le vortex d’air ne centrera pas correctement l’arc. Remplacez la buse et l"électrode, vérifiez l"anneau de tourbillon et assurez-vous que votre torche est parfaitement perpendiculaire à la pièce à travailler.
Contrairement aux électrodes et aux buses qui se consomment régulièrement, l"anneau tourbillonnaire n"est pas soumis aux arcs électriques directs. Cependant, il est soumis à une chaleur élevée et à de l’air sous pression. Vous devez l"inspecter chaque fois que vous modifiez vos pointes de coupe. Recherchez des fissures microscopiques, des bords fondus ou des trous d"air obstrués. En règle générale, remplacez l"anneau de tourbillon tous les 10 à 15 changements d"électrode pour garantir que le vortex d"air reste parfaitement équilibré et resserré.